鋁合金壓鑄件氧化發霉怎么辦?5大誘因與解決方法全解析
適用地區:重慶、江浙滬、廣東等南方多雨/梅雨季節地區核心結論(先看這4條)
- 壓鑄件氧化發霉的根源是:材料電化學腐蝕 + 脫模劑殘留 + 潮濕環境,三者疊加的結果
- 高發情況:南方梅雨季節(江浙滬、重慶、廣東)、A380等高銅合金、模溫不足160℃的遠澆口部位
- 關鍵預防措施:脫模劑稀釋比避免過濃(比如簡單工況下,1000噸以下,比如壁厚正常,不超過6mm,模溫不超過300攝氏度,正常情況下不低于150倍,實則使用100倍)、噴涂量適中、徹底吹干、室內干燥儲存
- 如果雨季連綿反復出現問題,建議直接選用抗氧化防霉型壓鑄脫模劑,從源頭阻斷腐蝕鏈條
如果你的產線在重慶、江浙滬這類多雨地區,特別是重慶接下來這兩個月的連續降雨,很可能讓壓鑄件氧化發霉的問題反復出現——輕則影響外觀質量和產品致密性,重則導致延誤交貨甚至客戶罰款。鑄件氧化發霉一般分兩個階段:一種是在拋丸、機加工之前就出現黑點和霉點,這通常和生產工藝、儲存環境以及脫模劑殘留關系較大;另一種是機加工之后才出現的黑點霉點,則主要和切削液、清洗劑殘留有關。本文重點分析第一種情況的原因和解決方法。
一、壓鑄件氧化發霉有哪些典型特征?(5個誘因自查)
我們在走訪和服務鑄件氧化防霉相關工廠的過程中,總結出以下幾個高頻出現的特征和誘因:
1. 為什么產品中部和末端更容易氧化發黑?
鋁合金壓鑄件氧化發霉主要集中在溫度較低的位置,比如產品中部和末端。特別是噴涂后模具溫度不足160℃時,極易出現這種情況。
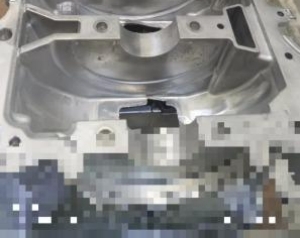 圖1:遠澆口比近澆口更容易氧化發黑
2. 為什么A380等高銅合金更容易氧化?
鋁合金壓鑄件的含銅量較高時氧化傾向更明顯,因為電位差極大,容易氧化。參考ADC12 數據主要參照 JIS H 5302 及行業通用范圍;A380 數據參照 ASTM B85 。尤其是A380鑄件——A380的銅含量通常在3%-4%之間,而ADC12的銅的含量在1.5% ~ 3.5%,遇到雨季時差不多隔一天就可能出現霉點黑點。
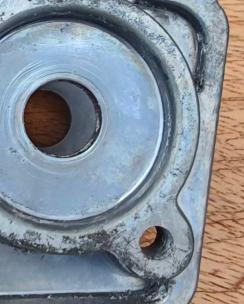 圖2:A380的鑄件更容易氧化發霉
3. 為什么南方、雨水較多的地區更容易發霉長黑點?
鋁合金壓鑄件氧化發霉主要集中在南方梅雨季節或雨水較多的地區,環境濕潤,構成腐蝕的前提電解液。尤其是江浙滬、重慶、廣東。北方氣候干燥,出現這類問題的概率明顯更低。
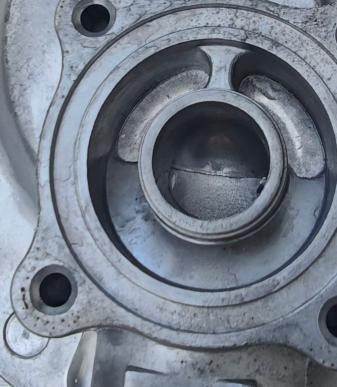 圖3:同樣的鑄件,南方更容易氧化發霉
4. 室外儲存的鑄件更容易發霉嗎?
是的。鑄件儲存在室外相比儲存在室內,更容易出現氧化發霉的情況。
 圖4:室外儲存的鑄件
5. 使用回收水會加劇氧化嗎?
會。使用回收水壓鑄的鑄件,比不使用回收水的鑄件更容易出現氧化發霉。因為有更多的雜質和殘留。
二、壓鑄件氧化發霉的根本原因是什么?(電化學腐蝕機理)
你有沒有遇到過:家里的鐵鍋沒擦干,隔天拿出來就有一股鐵銹味,一看鍋底已經生銹了?這其實和鋁合金鑄件發黑一樣,都是氧化。鋁合金壓鑄件氧化發霉本質是基體中的相間電位差與表面潮濕環境,共同構成了電化學腐蝕。
以A380為例,標準電極電位下,銅(Cu)的標準電極電位為+0.34V,鋁(Al)為-1.676V,兩者之間的標準電位差高達約2.0V,這是鋁銅接觸時極易發生腐蝕的根本驅動力。這是熱力學趨勢,實際腐蝕速率還受鈍化膜、電解液和極化影響。而脫模劑殘留和潮濕的儲存環境,恰好構成了原電池腐蝕所需要的"電解液"。所以說,氧化是材料本身特性、壓鑄工藝殘留物、以及倉儲環境三者協同作用的結果——任何一個環節控制不好,都可能是壓垮鑄件的最后一根稻草。
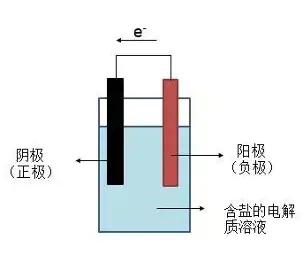 圖5:腐蝕的機理示意
三、氧化之后為什么會緊跟著長霉點?
氧化和霉變往往是前后腳出現的——腐蝕產物在潮濕環境下發生潮解,會改變表面的微環境(比如pH值),會進一步加劇局部腐蝕,形成"腐蝕-霉變"的惡性循環。這也是為什么鑄件通常是先發黑長霉點,然后慢慢長出白點的原因。
四、陰雨天鑄件氧化發霉怎么解決?(5個可落地的方法)
1. 控制脫模劑濃度,噴涂適量,吹干到位
實踐中發現,大部分鑄件氧化發霉都和脫模劑使用過濃有關。舉個例子,20%濃度的脫模劑在1000噸左右的壓鑄機上,如果稀釋配比只有100倍,就明顯偏濃了,正常情況下應該在150-200倍左右——濃度越高,相當于電解液濃度越高,會明顯加劇氧化。同時也要留意噴涂量是否偏多,可以通過調機選擇合適的噴涂時間和噴涂量,減少殘留;另外要確保吹干到位,如果為了趕生產節拍還沒吹干就合模,鑄件打出來不到24小時就可能氧化發霉。噴霧機升降過程中偶爾滴落的水珠落在模具上,同樣會有影響,這個細節也容易被忽略。
 圖6:脫模劑使用過濃會殘留,影響鑄件霉點
2. 包裝時注意鑄件充分冷卻,包材保持干凈干燥
包裝環節如果木板、包材不干凈(有水、有泥土),同樣會導致鑄件發黑。另外,有些鑄件會流轉到其他公司做后道處理,如果鑄件還沒完全冷卻就用塑料膜纏繞,內外溫差會導致水分聚集在鑄件表面——這個道理和冬天家里窗戶上會"結霧"是一樣的。
3. 優先室內干燥存放,避免雨水浸濕
室外存放的鑄件,疊加塑料膜纏繞、晝夜溫差大,水分容易聚集在表面,一旦再遇上下雨,鑄件幾乎不可避免會氧化發黑。
4. 如果是機加工后才發現氧化發霉,重點排查切削液和清洗劑殘留
這種情況下,基本上和脫模劑殘留、倉儲環境關系不大了,應該把排查重點放在切削液和清洗劑的殘留上。
5. 雨季連綿時,建議直接選用抗氧化防霉型壓鑄脫模劑
如果連續降雨(尤其是梅雨季節或暴雨天氣),僅靠調整噴涂參數和倉儲管理有時候還不夠,從源頭選用抗氧化防霉專用脫模劑會更直接——針對前面分析的"電化學腐蝕+潮濕環境"這兩個核心誘因,這類產品通常會添加抗氧化成分,在鑄件表面形成一層保護膜,減少水汽和鑄件表面的直接接觸,從而延緩電化學腐蝕的發生。科之英目前為客戶提供的抗氧化防霉壓鑄脫模劑就是基于這個思路研發的,具體是否適合您的合金牌號和生產條件,歡迎留言告訴我們您遇到的具體情況,我們可以幫您具體分析。
 圖7:科之英抗氧化防霉壓鑄脫模劑
五、關于壓鑄件氧化發霉,大家還問了這些問題
Q:脫模劑稀釋比多少算合適?A:看壓鑄機工況(模溫、鑄件壁厚深腔、鑄件大小等)和固含量。比如1000噸左右的壓鑄機使用20%濃度的脫模劑時,比如壁厚不超過6mm,模溫不超過300攝氏度,稀釋倍數不宜低于150倍,過濃會提高殘留電解液濃度,加劇氧化。
Q:壓鑄件氧化發霉是不是都和脫模劑有關?A:不一定。在拋丸、機加工之前就出現的黑點霉點,通常和脫模劑殘留、生產及儲存環節關系較大;機加工之后才出現的,則更多和切削液、清洗劑殘留有關,需要分開排查,不能一概而論。
Q:為什么南方比北方更容易出現這個問題?A:南方梅雨季節濕度大、氣溫適中,恰好為電化學腐蝕和霉菌繁殖提供了合適的環境條件;北方氣候相對干燥,出現這類問題的概率明顯更低。
Q:除了脫模劑,還有哪些環節容易被忽視?A:包裝時木板、包材的干凈程度,鑄件是否充分冷卻后再包裹,以及是否在室內干燥環境儲存,都是很容易被忽視、但實際影響很大的環節。
結語
鑄件的氧化發霉,始于電化學腐蝕——材料本身的先天特性,疊加壓鑄脫模劑殘留的催化,再加上倉儲環節的最后一道關卡,種種因素共同作用,最終才會爆發出來。所以解決這個問題,需要從材料選擇、工藝清潔到倉儲管理的全流程協同控制。壓鑄本身就是人、機、料、法綜合作用的過程,每個環節都值得被認真對待。
如果您也在被類似問題困擾,歡迎留言告訴我們您的合金牌號、設備噸位和車間環境,我們可以幫您具體分析適合的解決方案。
想了解更多有關《鋁合金壓鑄件氧化發霉怎么辦?5大誘因與解決方法全解析》,或您需要專門定制的壓鑄脫模劑,您可以添加聯系方式(同微信)15021483232, 18721827611 。


