如何正確使用壓鑄脫模劑?選型+稀釋+噴涂+儲存8大要點,帶你避開粘模/積碳/冷隔/流痕
核心結論(結論前置)80%以上的壓鑄缺陷——粘模、積碳、冷隔、流痕、燒附——除了和工藝(溫度、速度、壓力、時間)這些因素外,和所選的壓鑄脫模劑也有關系。這些缺陷不是"沒噴夠脫模劑",而是選型不匹配、稀釋失控、噴涂與水質管理不到位。正確使用壓鑄脫模劑,可以拆成一條鏈路:先按"合金→模溫→后處理"選對型號,再按"水質→稀釋倍數→霧化→噴涂→吹氣→回收→節假日→儲存"八個環節管好現場。科之英基于近百名客戶工況數據驗證:把這條鏈路跑通,粘模頻率可下降約10%-30%、綜合輔料成本下降5%-15%以上。
一、壓鑄脫模劑不正確使用,會帶來什么后果?
很多壓鑄車間把脫模劑當成"隨便噴點就行"的輔料,直到粘模停機、批量報廢才重視。實際上,脫模劑用錯方向,后果是系統性的。
為什么型號選錯會同時導致粘模、冷隔、流痕?
脫模劑的核心作用是在模具表面形成一層連續、均勻的隔離皮膜,隔開鋁液與模具鋼。如果型號選錯,皮膜的根基就錯了:
- 高溫工況用了中低溫配方:耐熱成分分解溫度低于模具峰值溫度,皮膜一遇鋁液就分解,喪失隔離能力→粘模(學術稱Die Soldering,即鋁鐵界面反應,生成FeAl?、Fe?Al?,把鑄件"焊"在模具上)。
- 合金不匹配:有條件的前提下,鎂合金和鋁合金脫模劑區分開,因為鋁合金重點是脫模和減少積碳,鎂合金重點是成形以及減少裂紋和流痕;超薄鋁件用了厚膜型配方,就會出現渣包打不滿、冷隔、欠鑄的情形→冷隔、欠鑄。
其次熊守美教授團隊長期從事高性能鋁合金壓鑄研究,相關文獻指出:合金的成分、過熱度、潛熱、表面張力、黏度、凝固模式以及熔體潔凈度等影響合金的流動性。
實際上,熔體的流動性會影響脫模劑材料的選擇,比如ADC6和ADC12所選的脫模劑,兩者流動性差異很大——ADC12在充填凝固時釋放潛熱較多,所以流動性好,在選擇脫模劑時對促進熔體流動性的要求較低;相反,ADC6流動性較差,選型時更需要考慮通過脫模劑配方促進熔體流動性,這對脫模劑提出新的要求。合金的成分可以參考GB/T 15115-2024及相關合金牌號標準。
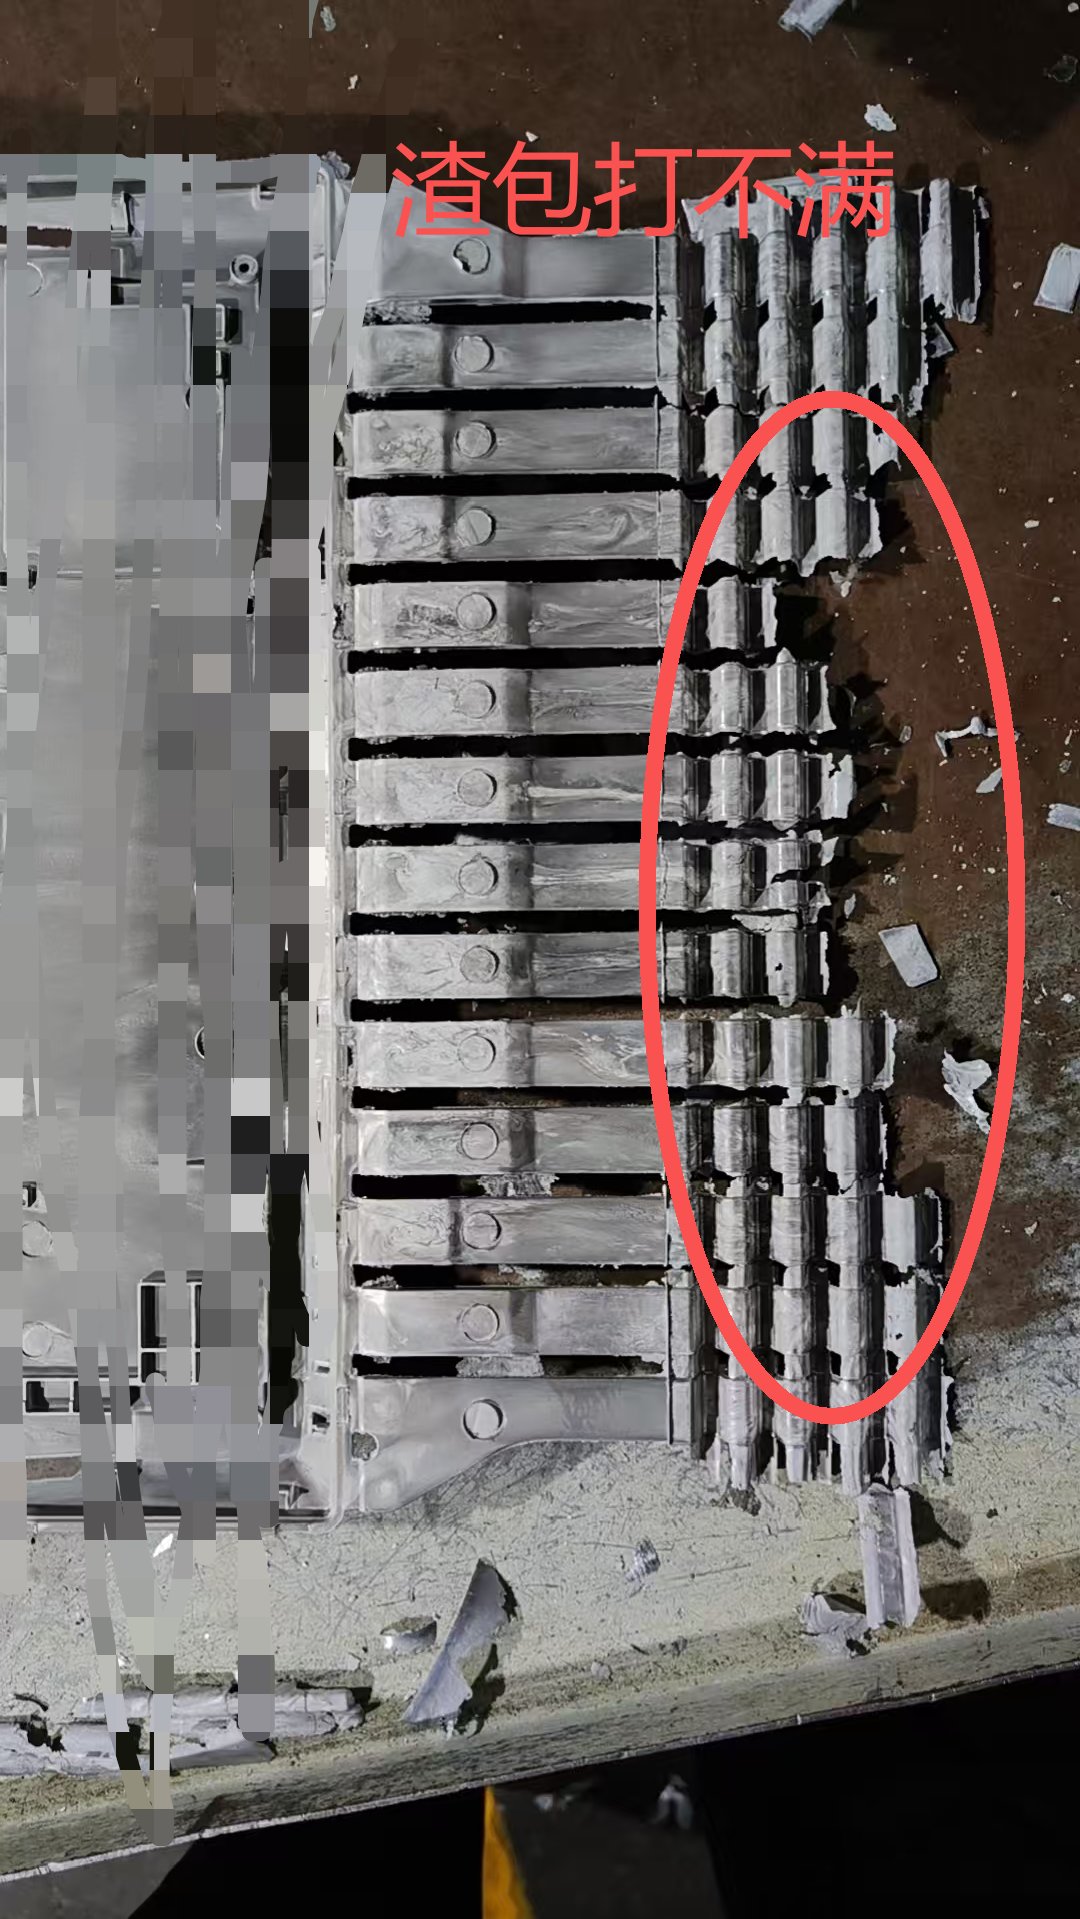 圖1 鎂合金超薄件使用厚件鎂合金脫模劑渣包打不滿產品不合格
后處理要求沒考慮:有陽極氧化/電泳的件用了高硅配方,硅殘留直接導致附著力差、麻點。
脫模劑稀釋過高會有什么后果?
"稀釋過高"指稀釋倍數過大、有效成分濃度過低。現場常見的誤區是"多加點水更省錢",結果適得其反:
- 皮膜太薄不連續→局部裸露→鋁鐵直接接觸→粘模。
- 為補脫模力被迫加大噴涂量:水分占比大,單位面積有機負載反而升高,水蒸發后焦化→積碳。
- 大量水霧帶走型腔熱量→型腔溫度驟降→部分金屬液提前凝固→產品會出現水紋、流痕,嚴重者冷隔。
脫模劑稀釋過低(濃度過高)會有什么后果?
"稀釋過低"指濃度過高、皮膜過厚:
- 高溫區皮膜焦化燒附:厚膜在澆口、熱節等高溫區不易分解,牢牢附著在模具上→燒附,清理極難,還加速模具損傷。
- 殘留多:多余的脫模劑導致更多的氣體,影響產品的氣密性。
- 影響涂裝:高硅配方殘留導致噴漆附著力差;即便無硅,厚殘留也會讓涂層有麻點風險,后道涂裝良品率下降,嚴重者產品發黑霉點增加,直接影響交貨。
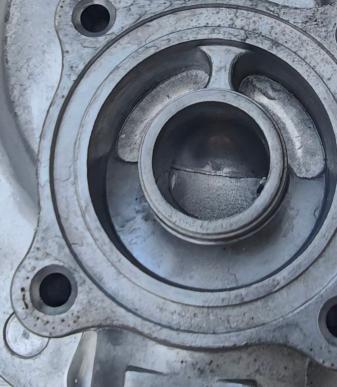 圖2 脫模劑殘留多鑄件更容易氧化發霉
?? 不適配場合提示:科之英K6301(耐溫260~380℃)若用于<260℃中低溫工況,易殘留、影響涂裝;K6901無硅配方(耐溫150~270℃)不適用于>300℃且高脫模力場合。稀釋倍數務必落在產品指導區間(如100~150倍),不可憑手感亂調,不可為了追求生產效率將脫模劑使用過濃(比如50倍左右),否則會出現清洗不干凈、涂裝困難、工件發黑等問題。
二、正確使用的前提:先選對脫模劑
再好的噴涂技術,也救不回選錯的型號。選型看三個硬參數。
不同合金和鑄件類型,應該怎么選脫模劑?
| 合金/鑄件類型 |
選型要點 |
科之英對應方案 |
| 鋁合金通用結構件(缸體、電驅殼體、CCB、儲能件) |
鋁鎂通用(要是鎂合金厚件)、綜合脫模力 |
K6101 鋁鎂通用型(220~320℃) |
| 鋁合金經濟型(五金、門鎖、電動工具) |
兼顧控制成本、少積碳 |
K6201 鋁經濟型(200~290℃) |
| 鋁合金高溫厚壁(缸體、變速箱,2000~6000噸) |
高耐溫、抗粘模 |
K6301(260~380℃) |
| 鋁/鎂超薄件(0.35~1mm中框、外殼) |
成型好、少裂紋 |
K6501(180~330℃) |
| 鎂合金(AZ91D)/半固態 |
易成型、抗氧化、阻燃、專用 |
K6511(鎂合金半固態CCB) |
| 鋁合金一體化大壓鑄(前機艙、后地板) |
大尺寸、熱平衡 |
K6701(180~300℃) |
| 鋁合金擠壓鑄造/液態模鍛 |
保溫、附著力、高氣密 |
K6811/K6812(180~340℃,20~50倍) |
| 高涂裝/陽極氧化/電泳件 |
無硅、易清洗、好涂裝 |
K6901(150~270℃)/K6911(160~280℃) |
| 沿海/潮濕外觀件(防發霉黑點) |
抗氧化、不發黃 |
K6601(220~340℃) |
薄壁件最怕"不成型+冷隔",要選成膜流動性好的專用配方;厚壁高溫件最怕"粘模+積碳",要選耐溫等級高的配方;高真空壓鑄對皮膜連續性要求更高,選型時須重點確認高溫區的成膜穩定性。
模具溫度如何決定脫模劑耐溫等級選擇?
- 中低溫150~290℃:K6201鋁經濟型、K6901(無硅)、K6911(少硅)。
- 中溫220~320℃:K6101鋁鎂通用型。
- 高溫260~380℃:K6301(大型壓鑄、冷卻差、厚壁)。
- 超薄180~330℃:K6501。
- 一體化大壓鑄180~300℃:K6701。
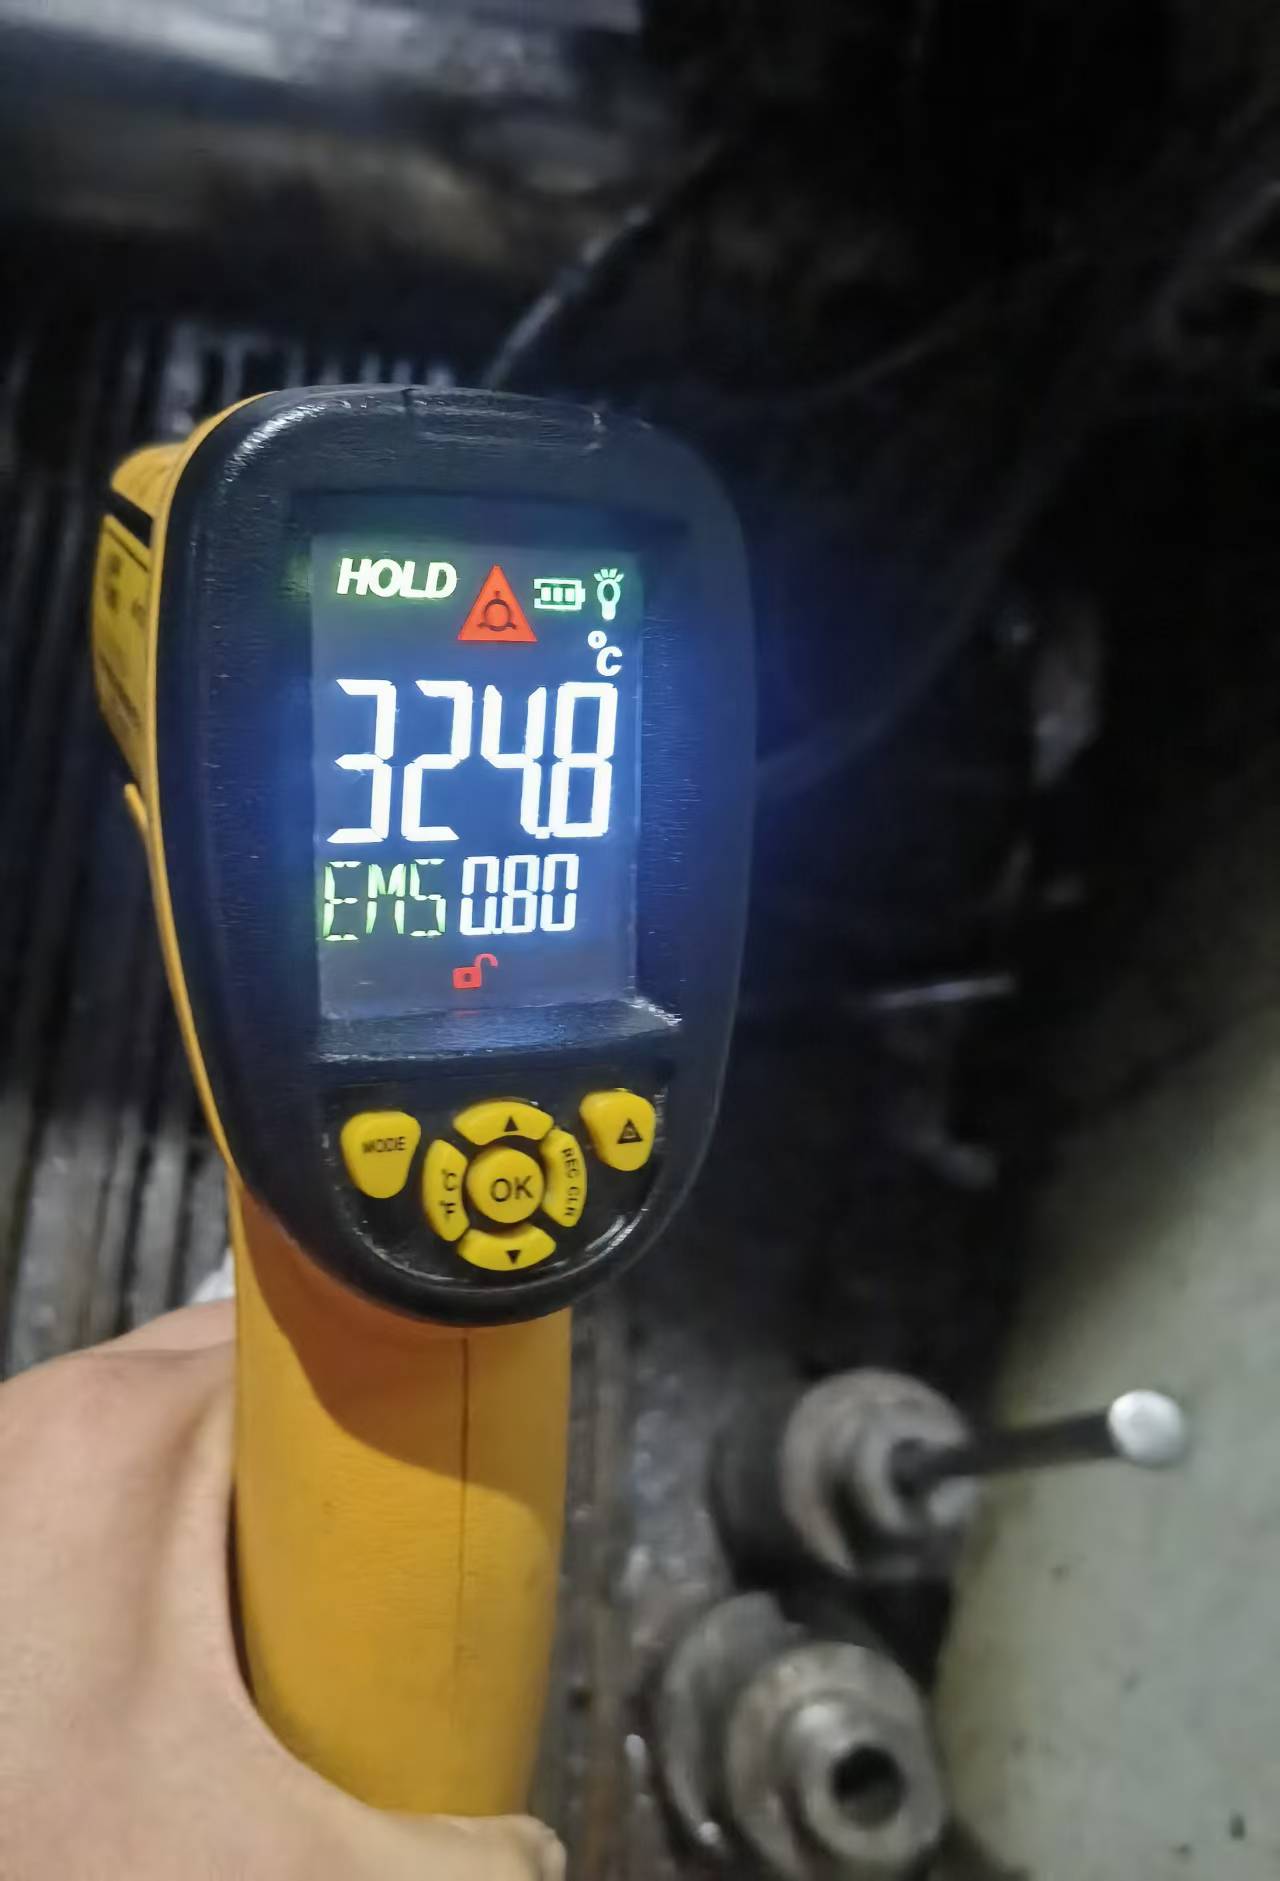 圖3 模具溫度影響壓鑄脫模劑的選擇
想了解更多有關《如何正確使用壓鑄脫模劑?選型+稀釋+噴涂+儲存8大要點,帶你避開粘模/積碳/冷隔/流痕》,或您需要專門定制的壓鑄脫模劑,您可以添加聯系方式(同微信)15021483232, 18721827611 。